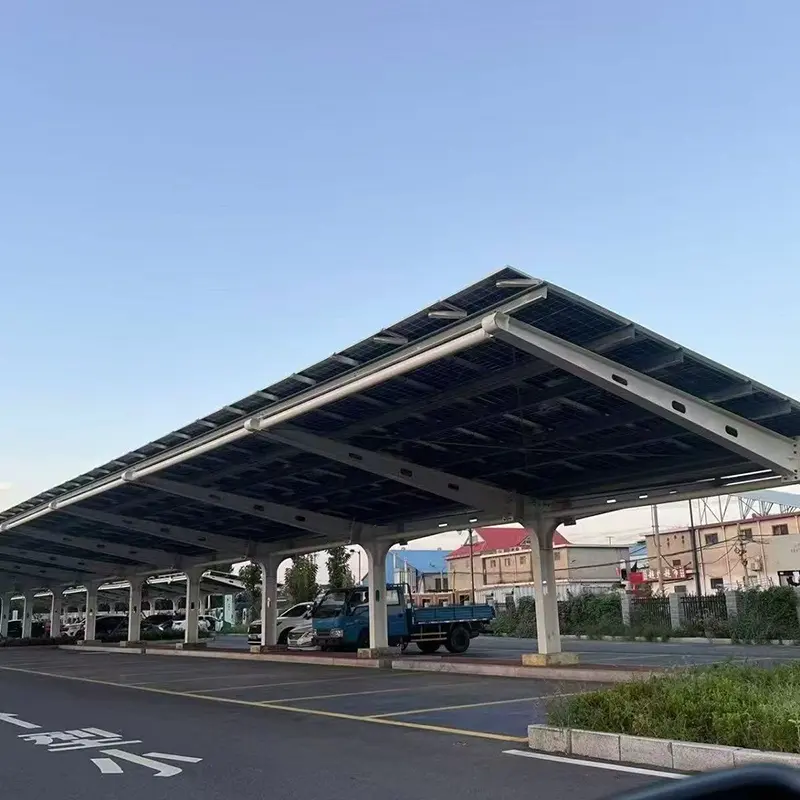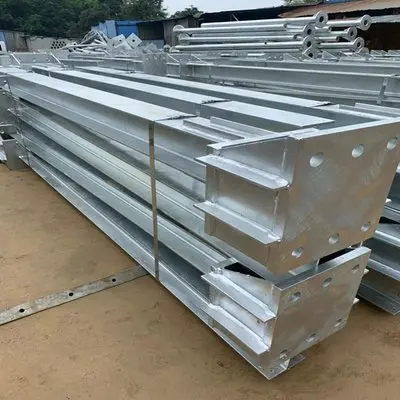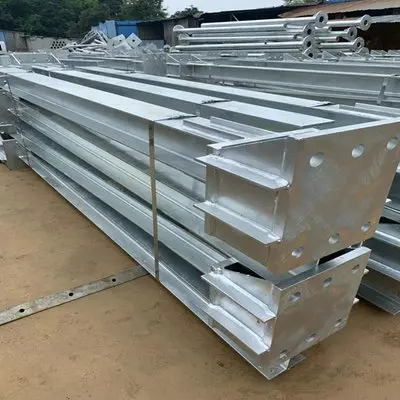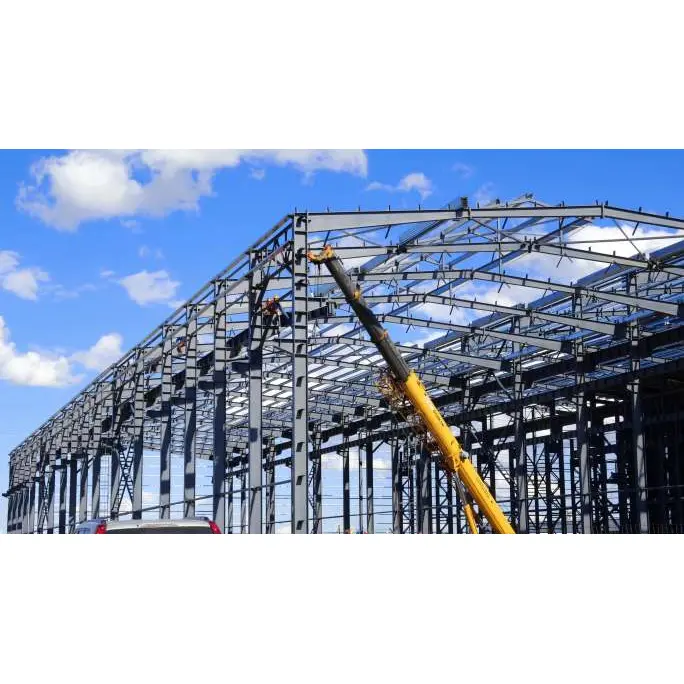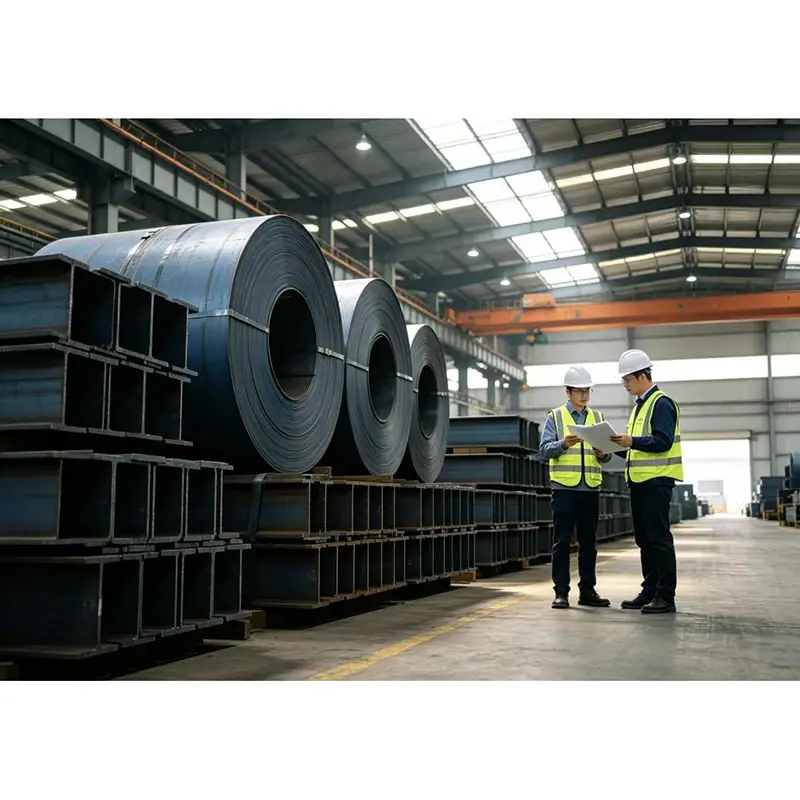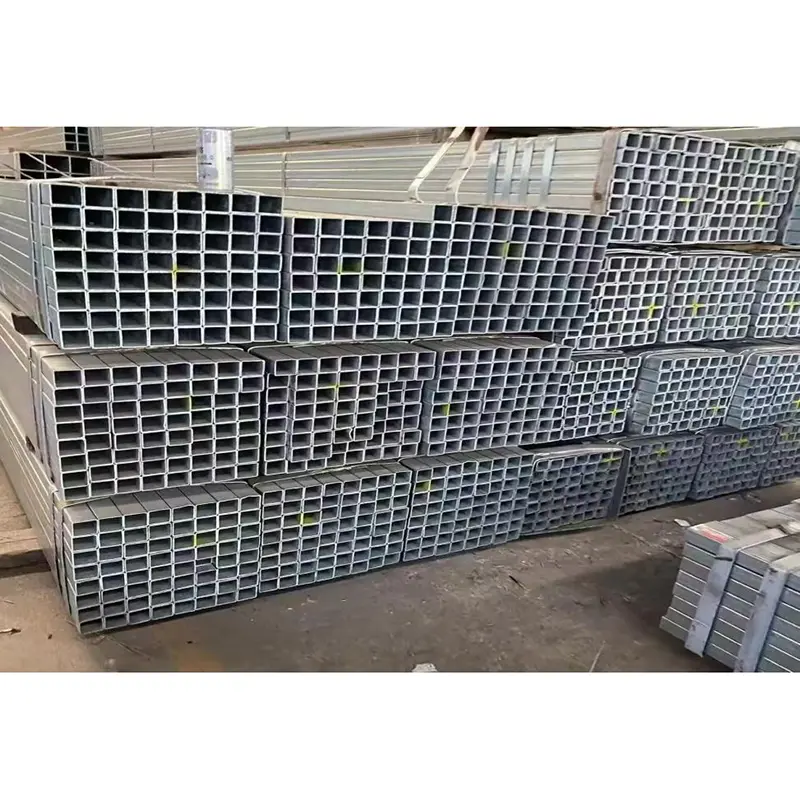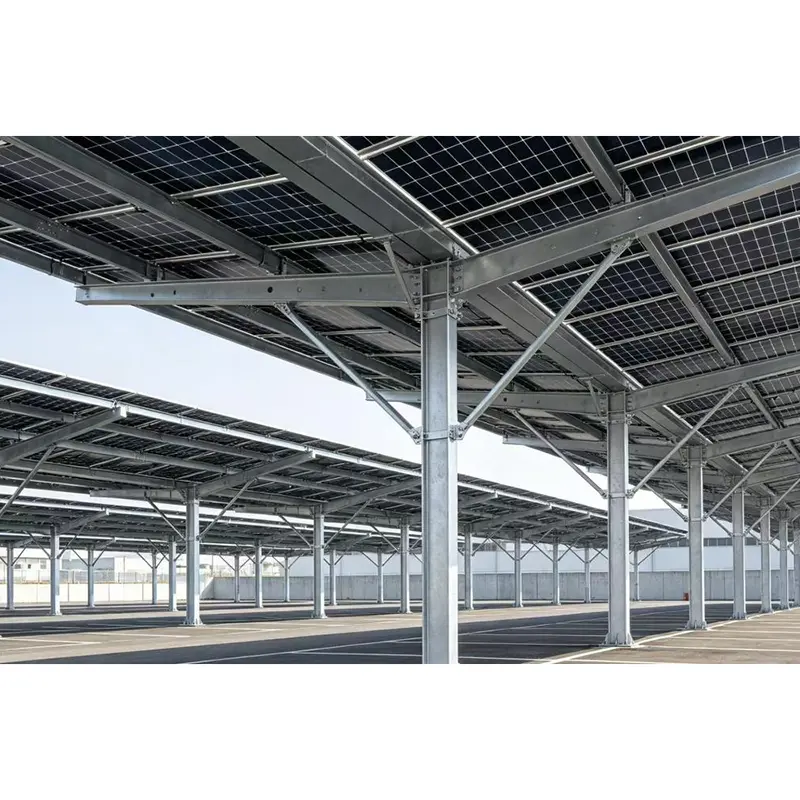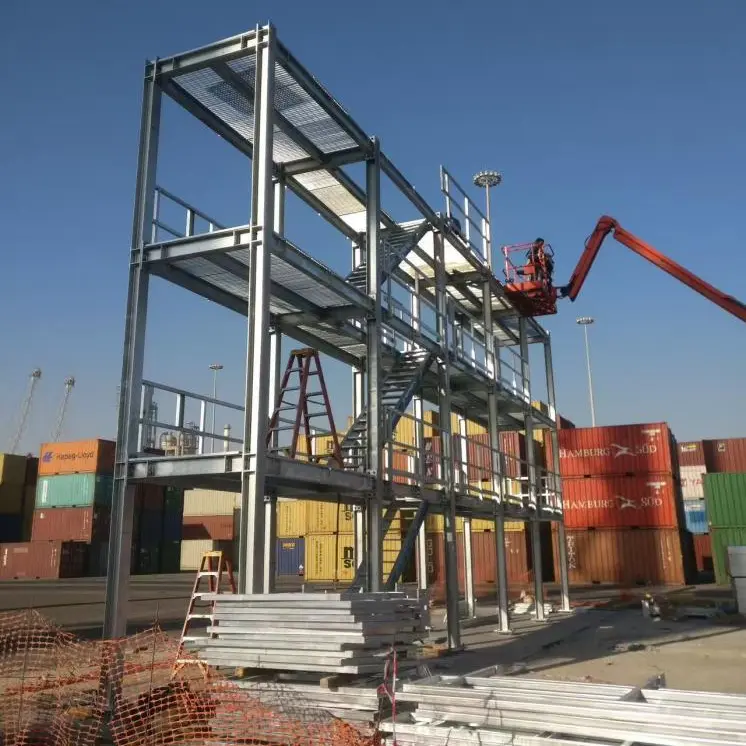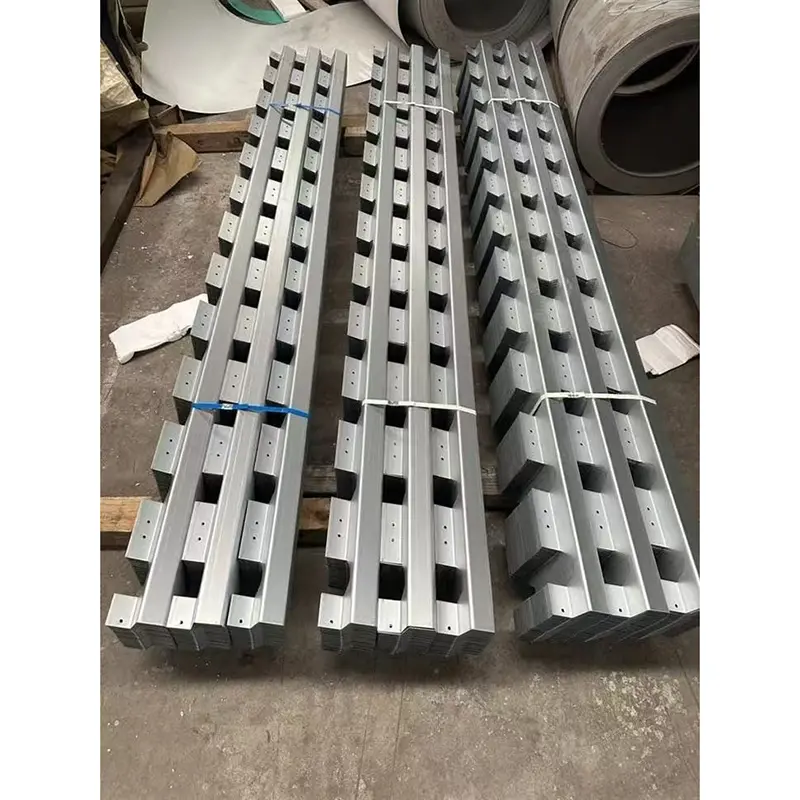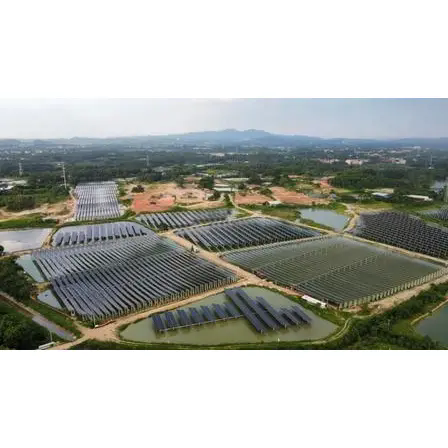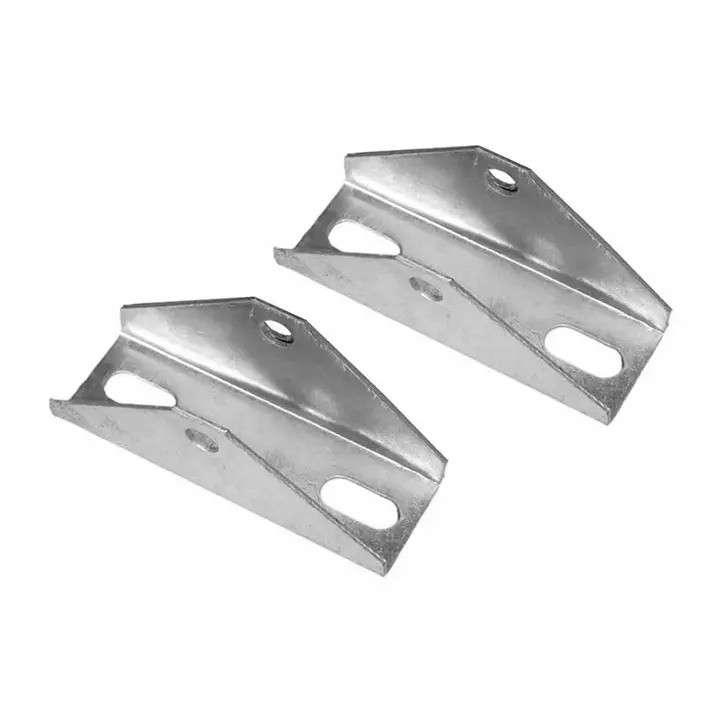
1. Karštai cinkuoto plieno konstrukcija Guojian gamykloje yra sukurta panardinant visiškai apdorotus plieno komponentus (po pjovimo, perforavimo, suvirinimo ir suvirinimo šlifavimo) į aukštos temperatūros išlydyto cinko vonią. Dėl šio proceso gaunamas produktas, pasižymintis ilgalaikiu atsparumu korozijai, todėl jis yra ekonomiškas sprendimas lauko inžinerijos projektams.
2. Skirtingai nuo paprasto paviršiaus apdorojimo, pavyzdžiui, dažymo ar miltelinio dažymo, karštojo cinkavimo procesas sudaro vientisą cinko ir geležies lydinio apsauginį sluoksnį ant viso komponento, įskaitant vidines vamzdžių sienas, suvirinimo tarpus, angas ir aštrius kraštus, nepaliekant neapsaugotų vietų.
3. Suderinamoms jungtims taip pat taikomas karštojo cinkavimo procesas. Montuojant vietoje, naudojamos varžtinės jungtys, todėl nereikia atlikti karštų darbų (suvirinimo) ir taip sumažinant saugos pavojų statybvietėje.
4. Profilio specifikacijos, plokštės storis ir cinkavimo sluoksnio storis gali būti koreguojami atsižvelgiant į konkrečias projekto sąlygas, pvz., vėjo apkrovą, sniego apkrovą ir druskingo-šarminio dirvožemio ar druskos purškimo poveikį, todėl jie tinka fotovoltiniams įrenginiams, pramonės įmonėms ir savivaldybių infrastruktūrai.
5. Gamyklinis paruošimas užtikrina aukštą matmenų tikslumą, leidžiantį paprastai surinkti vietoje; tai efektyviai sumažina darbo sąnaudas ir sutrumpina bendrą statybos grafiką.
Įprastas anglinis plienas, veikiamas lauko elementų, tokių kaip lietus, drėgnas oras ar pakrantės aplinka, kurioje gausu chlorido jonų, nuolat oksiduojasi ir rūdija. Dėl to laipsniškai mažėja sienelių storis ir laikomoji galia, o tai gali sukelti konstrukcijų saugos pavojų.
Karštas cinkavimas apima gatavų plieno komponentų panardinimą į išlydytą cinką, kurio temperatūra viršija 430 °C. Fizikinė ir cheminė reakcija tarp cinko ir plieno pagrindo sukuria tankų cinko ir geležies lydinio apsauginį sluoksnį, kuris visiškai apgaubia kiekvieną plieno paviršių.
Net jei transportuojant ar montuojant atsiranda nedidelių įbrėžimų ar įlenkimų, cinko sluoksnis užtikrina „aukos anodo“ apsaugą; cinkas pirmiausia korozuoja plieninį pagrindą, sustabdydamas rūdžių plitimą šaltinyje. Dėl to jis yra idealus pasirinkimas ilgalaikei apsaugai nuo korozijos sudėtingose lauko aplinkose, įskaitant vidaus teritorijas, pakrančių regionus ir chemijos pramonės parkus.
Tradiciniai dengimo metodai dengia tik išorinį plieno paviršių, todėl tokios vietos kaip vamzdžių vidus, surinkimo tarpai ir suvirinimo siūlės yra labai jautrios vandens kaupimuisi ir rūdijimui. Integruotas karštasis cinkavimas užtikrina vienu metu dengimą tiek vidaus, tiek išorės komponentams, užtikrinant stabilų veikimą labai korozinėje aplinkoje, pvz., drėgnuose kalnuotuose regionuose, pakrančių purvo lygumose ir chemijos gamyklų zonose.
Cinko sluoksnis molekuliniu lygiu susilieja su plieno pagrindu, o ne tik prilimpa prie paviršiaus; todėl transportavimo, tvarkymo, kėlimo trinties ar didelės apkrovos gniuždymo metu jis nesilupa ir nesisluoksniuoja. Jo atsparumas dilimui ir smūgiams gerokai viršija milteliniu būdu dengtų arba dažytų komponentų atsparumą.
Standartinių vidaus vandenų cinkuotų komponentų projektinis tarnavimo laikas yra 25 metai; pakrantės versijos su pastorintais cinko sluoksniais gali tarnauti 18–22 metus, nereikalaujant pakartotinio rūdijimo ar dažymo, todėl savininkai sutaupo darbo ir medžiagų sąnaudas, susijusias su kasmetine antikorozine renovacija ir priežiūra.
Techniniai darbuotojai apskaičiuoja apkrovos parametrus, atsižvelgdami į vietinį vėjo greitį, sniego kaupimąsi ir grunto laikomąją galią, lanksčiai parinkdami H formos sijas, kvadratinius/stačiakampius vamzdžius, kanalų plieną ir pastorintas jungiamąsias plokštes, kad būtų išvengta konstrukcinių pavojų, tokių kaip deformacija ar nepakankama laikomoji galia.
Visiškai automatizuota CNC pjovimo ir perforavimo įranga išlaiko skylės padėties leistinus nuokrypius ± 0,5 mm, užtikrindama vienodus komponentų matmenis. Tai pašalina poreikį pjauti vietoje, didinti skyles ar šlifuoti, todėl surinkimo efektyvumas padidėja daugiau nei 40 % ir sutrumpėja bendras statybos grafikas.
Jungiamieji varžtai, veržlės, poveržlės, įterptosios dalys ir auselių plokštės yra karštai cinkuotos toje pačioje partijoje. Klientams nereikia atskirai įsigyti techninės įrangos, todėl sumažėja koordinavimo sąnaudos ir užtikrinama, kad visa plieninė konstrukcija atitiktų vienodus antikorozinius standartus.
1. Priimamų žaliavų kokybės patikrinimas: kiekvienai plieno partijai tikrinami medžiagų sertifikatai; storis ir kietumas tikrinami vietoje; nekokybiškos medžiagos nedelsiant atmetamos, kad būtų užtikrinta konstrukcijos sauga prie šaltinio.
2. Automatizuotas CNC apdorojimas: CNC pjovimo staklės tvarko tuščiavidurius, o CNC perforavimo presai atlieka standartizuotą skylių perforavimą, užtikrindami vienodus partijos komponentų matmenis.
3. Suvirinimo sutvirtinimas ir tikslumas šlifavimas: kritinės laikančiosios jungtys yra visiškai suvirintos sutvirtintos; visi suvirinimo taškeliai ir šlifavimo atraižos yra nušlifuoti lygiai, kad cinkuojant nesusidarytų netolygus cinko susikaupimas (gabalėliai).
4. Pirminis cinkavimas Pirminis apdorojimas (riebalų šalinimas ir marinavimas): Paviršiaus alyvos ir rūdžių pašalinimas, siekiant užtikrinti, kad cinko danga tvirtai priliptų ir nenuluptų.
5. Aukštos temperatūros (430°C) visiškai panardinamas galvanizavimas: ruošiniai visiškai panardinami į cinko vonią, užtikrinant visišką cinko padengimą ant vidinių vamzdžių sienelių ir plyšių.
6. Aušinimas, išlyginimas ir paviršiaus apdaila: komponentai natūraliai atšaldomi ir deformuojasi; cinko gabalėlių perteklius nušlifuojamas, kad būtų užtikrinta lygi apdaila.
7. Gatavo produkto patikra vietoje: atsitiktinis cinko dangos storio, sukibimo ir bendrųjų komponentų matmenų patikrinimas; neatitinkantys daiktai siunčiami perdirbti.
8. Suskirstytas į kategorijas Pakavimas ir ženklinimas: Komponentai pakuojami pagal statybos zonas ir ženklinami ID numeriais bei priedų sąrašais, kad būtų lengviau rūšiuoti vietoje.
1. Naujosios energijos (fotovoltinės) pramonė
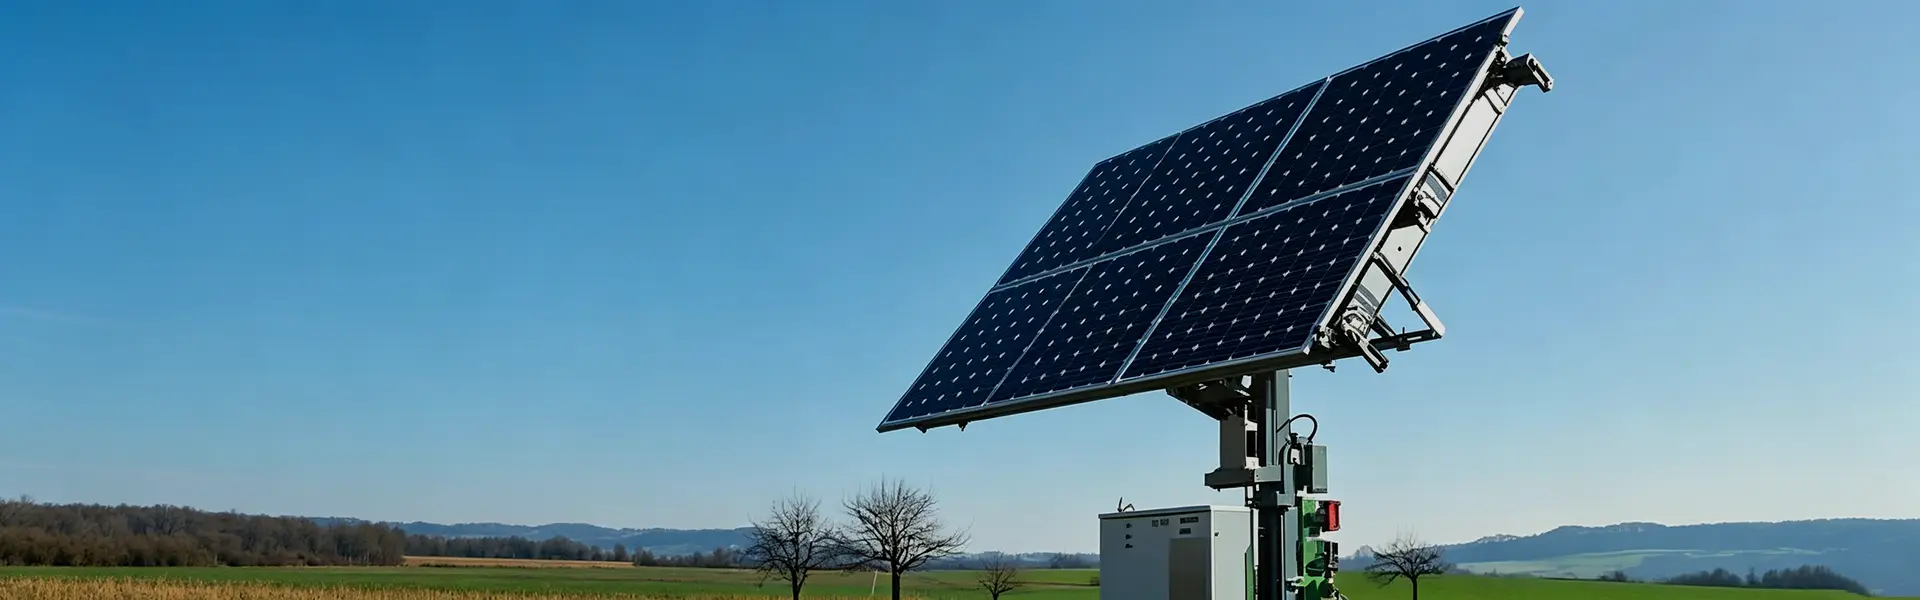
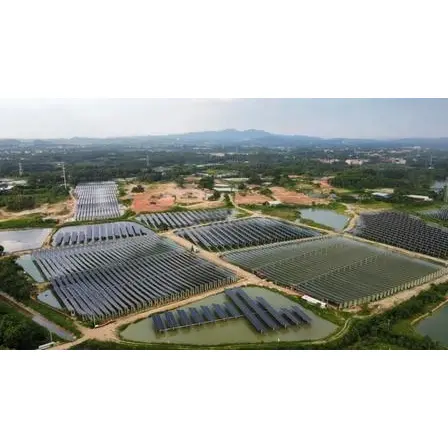
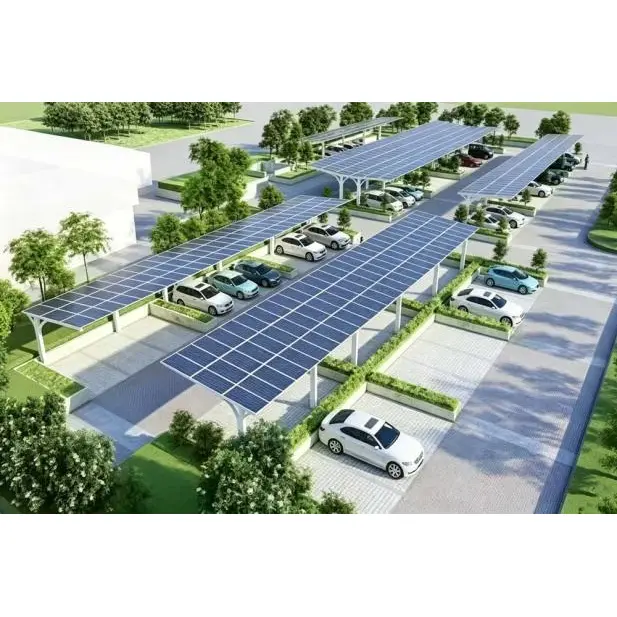
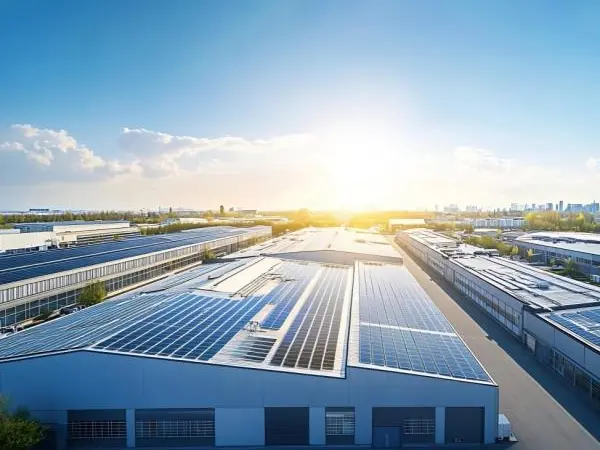
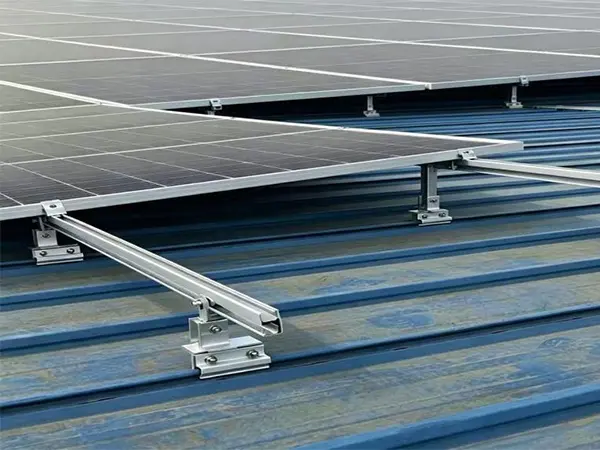
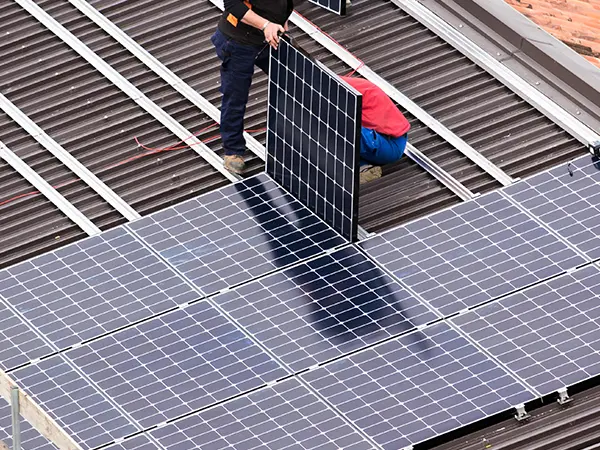
Komercinės/pramoninės fotovoltinės stoginės, ant žemės montuojami fotovoltinės stelažai, plieninės fotovoltinių spindulių sekimo sistemų konstrukcijos ir apkrovą laikantys plieniniai rėmai, skirti paskirstytiems PV.
2. Pramonės objektų statyba
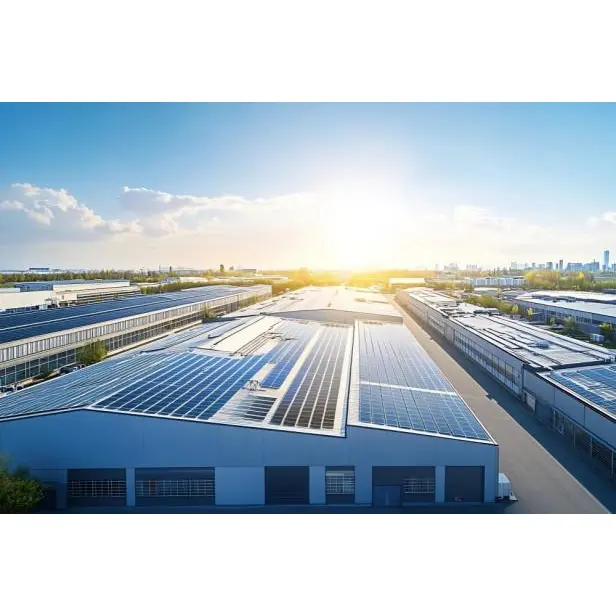
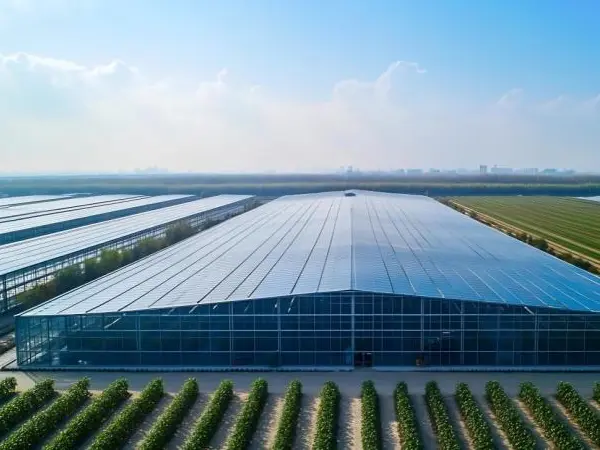
Standartinės plieninės konstrukcijos gamyklų pastatai, sandėlių laikančiosios karkasai, įrangos priežiūros platformos, gamykliniai apsauginiai turėklai ir plieniniai įrangos pagrindai.
3. Savivaldybės infrastruktūros parama
Stacionarios atramos inžineriniams tuneliams, lauko įrangos bazėms, savivaldybių saugos karkasams ir plieninėms pramoninio parko perimetro tvoroms.
4. Užjūrio projektai ir eksportas
Plieninės konstrukcijos PV projektams Pietryčių Azijoje, Artimuosiuose Rytuose ir Europoje; pilnų konteinerių eksportas, skirtas atlaikyti pakrantės aplinką, kuriai būdinga aukšta temperatūra ir druskingumas. Įrodyta patirtis: Didelė patirtis tiekiant daugiau nei šimtą komercinių ir pramoninių fotovoltinių automobilių stogų projektų ir dešimtys didelio masto (10 000 tonų klasės) plieno konstrukcijos gamyklų pastatų visoje šalyje; tuo pačiu metu remti užjūrio atsinaujinančios energijos EPC projektus; ir susipažinimas su vietiniais ir tarptautiniais inžinerijos priėmimo standartais.
1. Žaliavos dokumentacija: oficialūs malūno bandymo sertifikatai pridedami prie kiekvienos plieno partijos, tinkančios projekto tikrinimo dokumentams;
2. Trečiųjų šalių galvanizavimo ataskaitos: išbandžius galima gauti sertifikatus, patvirtinančius cinko dangos storį, sukibimą ir atsparumą korozijai;
3. Išsamūs gamyklos apžiūros įrašai: paimami rąstai, apimantys matmenis, vizualinę išvaizdą ir cinkuotos dangos mėginių patikrinimus;
4. ISO sistemos dokumentacija: palaikymas teikiant ISO gamyklinės sistemos dokumentaciją ir pagalba kaupiant CE sertifikavimo duomenis eksporto užsakymams.
Gamykloje veikia nepriklausomas kokybės tikrinimo cechas su specialiais inspektoriais kiekvienam proceso etapui; dvigubi pusgaminių ir gatavų gaminių patikrinimai neleidžia sugedusiems produktams patekti į pristatymo fazę, todėl užtikrinama pastovi masinių užsakymų kokybė.
Mes eksploatuojame savo plieno pjovimo ir suvirinimo linijas ir palaikome ilgalaikes partnerystes su pagrindinėmis cinkavimo gamyklomis. Valdydami visą procesą viduje, mes siūlome didelius kainų pranašumus dideliems užsakymams ir pašaliname išlaidas, susijusias su keliais platintojų sluoksniais.
Gaminant griežtai laikomasi projektinio storio specifikacijų; mes niekada nekeičiame storų plokščių plonomis medžiagomis ir nenaudojame perdirbto žemos kokybės plieno. Laikančiosios jungtys turi privalomas pastorintas jungiamąsias plokštes, užtikrinančias dideles konstrukcijos saugos ribas.
Dėl marinavimo ar panardinimo į cinką nepagailime kampų, taip pat nepaisome vidinių vamzdžių apsaugos nuo korozijos dėl paviršiaus išvaizdos. Pakrantės projektams aktyviai rekomenduojame sutirštinto cinko dangos variantus, kad ateityje išvengtume su korozija susijusių ginčų.
Dirbame su vietiniais generaliniais rangovais ir užsienio inžinierių firmomis. Mes puikiai išmanome PV tinklo prijungimo, gamyklos užbaigimo patikrinimų ir užsienio muitinės dokumentų reikalavimus, iš anksto paruošiame pilnus tikrinimo paketus, kad sumažintume klientų derinimo rūpesčius.
Iš anksto šlifuojame suvirinimo siūles ir pašaliname cinko nuosėdas, tiksliai išgręždami montavimo skyles. Klientai gauna surinkimui paruoštus komponentus, todėl nereikia papildomo šlifavimo ar skylių didinimo, todėl sutaupoma didelių darbo sąnaudų vietoje.
Kliento pateikti brėžiniai: Tikslus medžiagos pjovimas ir apdorojimas, pagrįstas tiesiogiai brėžiniais.
Tik aikštelės parametrai (be brėžinių): Mūsų techninė komanda optimizuoja plieninės konstrukcijos išdėstymą, atsižvelgdama į vietines vėjo ir sniego apkrovas, ir parengia išsamius gamybos brėžinius be papildomų išlaidų.
Gamybos grafikai atnaujinami realiu laiku; klientai gauna faktines suvirinimo, cinkavimo ir gatavo gaminio etapų nuotraukas, užtikrinančias visišką pristatymo terminų matomumą.
Siuntose yra plieno medžiagų sertifikatai, cinkavimo patikrinimo ataskaitos, gamyklos kokybės kontroliniai sąrašai ir komponentų surinkimo brėžiniai, atitinkantys visus vidaus patikrinimų ir užsienio muitinės formalumų / archyvavimo reikalavimus.
Mes teikiame iliustruotus montavimo vadovus ir siūlome individualų palaikymą internetu, kad išspręstume surinkimo problemas; sudėtingiems, didelės apimties projektams teikiame nuotolines konsultacijas dėl konstrukcijų išdėstymo ir sekos.
Vidaus užsakymai siunčiami tiesioginiu pilno krovinio pristatymu į projekto vietas, taip sumažinant tvarkymo žalą; eksporto užsakymai pasižymi profesionaliu sustiprinimu ir konteinerių pakrovimo galimybėmis, palaikančiais įvairias prekybos sąlygas, tokias kaip FOB ir CIF.
Garantija cinkuotai dangai normaliai naudojant; nemokami remonto sprendimai, teikiami dideliems dangos praradimams ne dėl žmogaus sukelto smūgio ar pjovimo; Visą gyvenimą trunkančios techninės konsultacijos dėl plieno konstrukcijų antikorozijos ir modifikavimo užbaigus projektą.
Mažų partijų mėginių gamybos ir testavimo palaikymas; masinė gamyba vyksta tik patvirtinus cinko dangą, matmenis ir gamybos kokybę, taip sumažinant masinio pirkimo riziką.
1. Pakavimo būdai: smulkūs aksesuarai rūšiuojami į austas maišelius; dideli plieniniai komponentai tvirtinami juostomis ir su briaunų apsauga, kad būtų išvengta žalos transportuojant; eksporto prekės yra suvyniotos į vandeniui atsparią plėvelę, apsaugančią nuo drėgmės ir rūdžių.
2. Minimalus užsakymo kiekis (MOQ): nėra griežto minimumo; Galimi mažų partijų pavyzdžiai, tačiau didelės apimties projektų užsakymai siūlo didesnį ekonominį efektyvumą.
3. Standartinis pristatymo laikas: 7–12 dienų standartinėms specifikacijoms; 12–18 dienų sudėtingiems individualiems komponentams; sezono piko metu iš anksto susisiekite, kad būtų užtikrintas gamybos planavimas.
4. Pilnas pirkimo procesas: Klientas pateikia brėžinius/objekto parametrus → Techninis įvertinimas ir pasiūlymas → Sutarties patvirtinimas ir užstato apmokėjimas → Gamybos planavimas ir apdorojimas → Gatavo produkto kokybės patikrinimas → Galutinis apmokėjimas ir siuntimo susitarimas → Pilnos dokumentacijos su prekėmis pristatymas + aptarnavimo po pardavimo koordinavimas.
1. Pirmenybę teikite pilnai gamyklinei gamybai, kad sumažintumėte suvirinimą vietoje; bet kokie cinko dangos pažeidimai suvirinimo vietose turi būti visiškai pašalinti naudojant specialius cinko turinčius dažus.
2. Kėlimo metu naudokite minkštus kėlimo stropus, kad vieliniai lynai tiesiogiai nesubraižytų arba nenutrintų cinkuoto paviršiaus.
3. Laikyti sausoje, gerai vėdinamoje patalpoje ir vengti ilgalaikio stovinčio vandens poveikio; pakelkite sukrautų medžiagų pagrindą, kad izoliuotumėte juos nuo žemės drėgmės.
1. Standartinėje vidaus aplinkoje kasmetinis antikorozinis apdorojimas nereikalingas; pakanka kas penkerius metus nuplauti paviršiaus dulkes.
2. Pakrantės zonose, kuriose veikia druskos purslai, kasmet nuplaukite paviršių gėlu vandeniu, kad pašalintumėte druskos nuosėdas ir sulėtintumėte cinko sluoksnio nykimą.
3. Nedelsdami pataisykite didelius įlenkimus ar įbrėžimus padengdami daug cinko, kad apatinis plienas ilgą laiką neišliktų atviras.
A: Karštai cinkuoto plieno konstrukcija yra pageidautina ilgalaikiam naudojimui lauke; dažymas tinka trumpalaikėms vidaus konstrukcijoms taupyti išlaidas. Dažai užtikrina tik paviršiaus apsaugą ir linkę luptis arba rūdyti per 1–3 metus, o cinkuotos plieno konstrukcijos lauke gali tarnauti daugiau nei dvidešimt metų, todėl bendrosios nuosavybės išlaidos mažesnės.
A: Platus apdorojimas vietoje nerekomenduojamas, nes pjovimas ir suvirinimas pažeidžia apsauginį cinko sluoksnį. Jei karštų darbų vietoje neišvengiama, pažeistas vietas po užbaigimo reikia tolygiai padengti specializuotais cinko remonto dažais, kad būtų atkurtas atsparumas korozijai.
A: Viduje naudojamas standartinis 85 μm cinko sluoksnis netinka pakrantės regionams. Pakrantės projektams siūlome pritaikytas, storesnes cinko dangas (100–120 μm), kurios žymiai padidina atsparumą korozijai, kartu su trečiųjų šalių druskos purškimo bandymų ataskaitomis.
A: Ne, tai nėra defektai; jie yra natūralūs aukštos temperatūros karštojo cinkavimo proceso šalutiniai produktai ir neturi įtakos atsparumui korozijai ar konstrukcinei apkrovai. Nedidelius išsikišimus galima tiesiog nušlifuoti, kad būtų galima normaliai montuoti.
A: Dalinis apdorojimas neįmanomas; karštojo cinkavimo procesas reikalauja, kad visas komponentas būtų panardintas į išlydyto cinko vonią, tuo pačiu metu formuojant cinko sluoksnį ant visų paviršių.
A: Pateikiame plieno gamyklos medžiagų sertifikatus, trečiųjų šalių cinkavimo bandymų ataskaitas, gamyklinių matmenų patikrinimo įrašus ir komponentų surinkimo brėžinius – visa tai tinka prijungti prie vidaus tinklo, atlikti gamyklos priėmimo patikrinimus ir atlikti muitinės formalumus užsienyje.
A: Turime ilgametę plieno konstrukcijų eksporto užsakymų tvarkymo patirtį. Galime paruošti pakavimo sąrašus, komercines sąskaitas faktūras, medžiagų bandymų ataskaitas, padėti klientams atlikti įvairių šalių muitinės formalumus.
Adresas
Nr. 2, greitkelio pagalbinis kelias, pietinė aukštųjų technologijų pramonės parko zona, Zitai ekonominės ir technologinės plėtros zona, Tiandzinas, Kinija
Tel
El. paštas